

Cửa
hàng
Hotline 0949.904.988 / 0974.642.249 (Call/SMS/Zalo)
CÔNG TY CỔ PHẦN LITANDA VIỆT NAM
Cấu trúc của một hệ thống máy cắt laser hoặc plasma CNC công suất lớn được chia thành các phân khu chức năng riêng biệt, trong đó phần lớn đều rất mẫn cảm với các biến động điện áp từ lưới điện hạ thế:
Bản chất: Đối với nguồn Fiber laser, hệ thống bơm diode quang học (pump diodes) và mạch ghép công suất yêu cầu dòng điện cung cấp phải có độ phẳng tuyệt đối.
Đặc tính nhạy cảm: Khi điện áp lưới sụt giảm chớp nhoáng, công suất chùm tia laser phát ra sẽ suy giảm ngay lập tức, dẫn đến tình trạng cắt không đứt vật liệu, bề mặt cắt bị dính xỉ hoặc cháy cạnh (đối với thép carbon và inox dày).
Bản chất: Gồm máy nén lạnh công nghiệp, bơm nước áp lực cao và dàn trao đổi nhiệt dùng để giải nhiệt liên tục cho nguồn laser và đầu cắt quang (laser head).
Đặc tính nhạy cảm: Chiller chạy liên tục 24/7. Nếu điện áp sụt sâu, máy nén (compressor) không thể khởi động hoặc bị quá nhiệt, dẫn đến báo lỗi nhiệt độ nước, khiến toàn bộ máy cắt tự động ngắt khẩn cấp giữa chừng khi đang chạy file gia công dài.
Bản chất: Các trục X, Y, Z sử dụng động cơ servo AC kết hợp tủ điều khiển trung tâm (như CypCut, Beckhoff, Fanuc hoặc Syntec) và bộ điều khiển chiều cao mỏ cắt tự động (THC – Torch Height Control).
Đặc tính nhạy cảm: Vi mạch điều khiển và các driver servo cực kỳ nhạy cảm với hiện tượng nhiễu xung và sụt áp. Điện áp không ổn định dễ làm treo màn hình HMI, lệch tọa độ gia công, mất bước xung hoặc làm hỏng driver servo đắt đỏ.
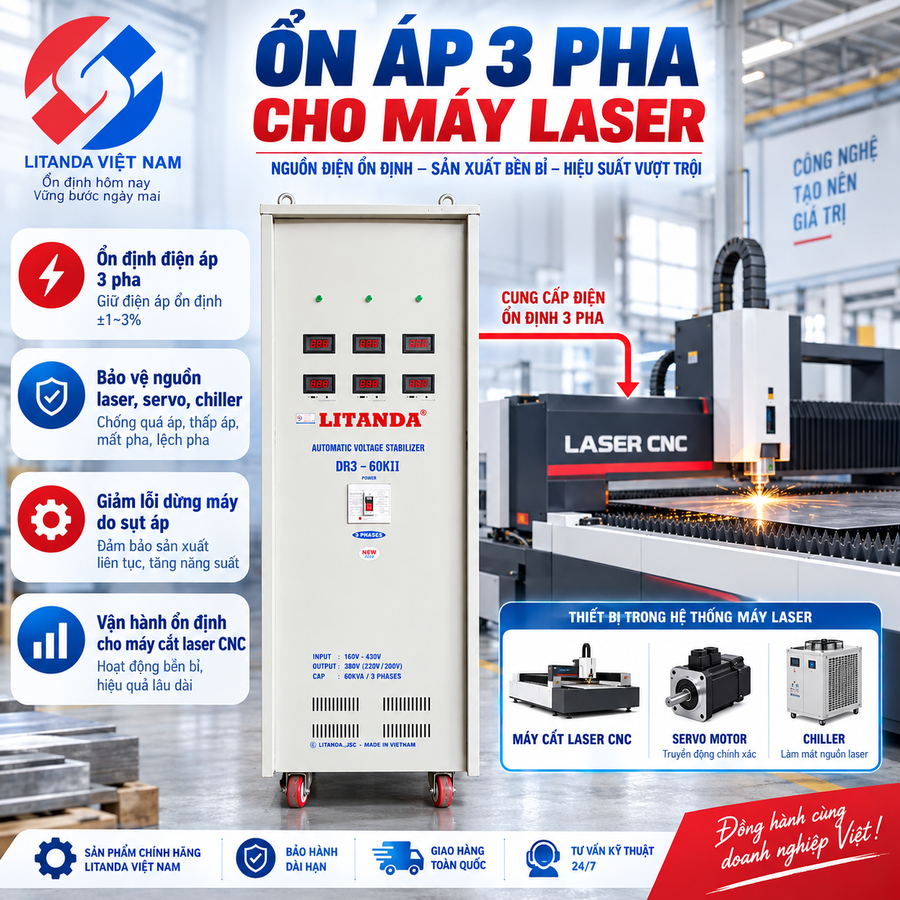
Sự kết hợp đồng thời của ba nhóm thiết bị này tạo ra một biểu đồ phụ tải vô cùng phức tạp và biến động liên tục theo thời gian thực của quá trình cắt gọt kim loại:
Tải liên tục từ hệ thống Chiller và quạt hút bụi:
Chiller và hệ thống hút bụi công suất lớn hoạt động gần như liên tục trong suốt ca sản xuất, tạo ra mức tải nền ổn định nhưng chiếm dung lượng công suất biểu kiến (kVA) khá lớn trong tổng sơ đồ điện của máy.
Tải xung động cơ servo (Dynamic Servo Load):
Trong quá trình cắt tốc độ cao (đặc biệt là cắt tôn mỏng với biên dạng phức tạp, góc cua gấp liên tục), các động cơ servo trục X và Y phải gia tốc và giảm tốc đột ngột với tần suất cực cao. Việc thay đổi vận tốc liên tục này tạo ra các dòng điện xung (transient current surges) tác động trực tiếp lên hệ thống cấp nguồn.
Tải thay đổi theo chu trình cắt của nguồn laser và plasma:
Khi máy thực hiện chu trình mồi hồ quang (đối với Plasma CNC) hoặc bật chùm tia laser công suất cao để xuyên thủng phôi dày (piercing), bộ nguồn công suất cao ngốn một lượng điện năng cực lớn trong thời gian ngắn, gây ra hiện tượng sụt áp dòng điện trên đường dây truyền tải nếu nguồn cấp không đủ khỏe.
Để lựa chọn chính xác dung lượng kVA cho máy ổn áp dùng cho máy cắt laser và plasma CNC, kỹ sư điện không thể áp dụng phương pháp cộng dồn đơn giản các thông số định mức ghi trên nhãn mác mà bắt buộc phải tiến hành quy đổi chi tiết dựa trên công suất tiêu thụ điện thực tế, hệ số công suất, hiệu suất chuyển đổi năng lượng của từng khối thiết bị và biên độ an toàn động lực học của toàn bộ dây chuyền sản xuất.
kVA yêu cầu = [ (Công suất nguồn laser/plasma / (Hiệu suất nhân Hệ số công suất)) + ((Công suất chiller + Công suất hút bụi) / Hệ số công suất) + (Công suất servo max nhân Hệ số đồng thời Kd) ] nhân 1.5
P nguồn laser/plasma: Công suất tiêu thụ điện thực tế từ lưới (kW) – luôn lớn hơn công suất quang học do tổn hao nhiệt (ví dụ nguồn quang học 12 kW tiêu thụ thực tế 22 đến 25 kW). Giá trị này được chia cho tích của hiệu suất (eta) và hệ số công suất (cos phi).
P chiller và P hút bụi: Tổng công suất định mức của chiller làm mát và quạt hút bụi (kW), tạo tải nền liên tục và được quy đổi qua hệ số công suất.
P servo max và Kd: Tổng công suất cực đại của các động cơ servo trục X, Y, Z nhân với hệ số đồng thời (Kd), tương ứng với các xung dòng gia tốc liên tục khi chạy file cắt.
Hệ số dự phòng an toàn (1.5 đến 2.0 lần): Dư địa năng lượng bắt buộc giúp ổn áp hấp thụ trọn vẹn xung dòng khi mồi hồ quang plasma hoặc servo gia tốc gấp, ngăn chặn triệt để hiện tượng sụt áp đầu ra.

Sự hiện diện của các bộ biến tần (inverter cho bơm, quạt hút) và hệ thống driver servo trong máy cắt CNC đặt ra các yêu cầu kỹ thuật rất khắt khe đối với thiết bị nguồn ổn định cho máy laser:
Triệt tiêu sóng hài và xung ngược: Các thiết bị truyền động dùng tần số cao thường sinh ra sóng hài ngược (harmonic currents) phản hồi về đường dây, gây nhiễu loạn mạch quét của ổn áp cơ.
Tốc độ bù điện áp (Response Time): Ổn áp cấp cho máy laser phải có tốc độ đáp ứng cực nhanh (sử dụng mạch điều khiển vi xử lý kỹ thuật số thay cho mạch analog truyền thống) để bắt kịp ngay lập tức các biên độ dao động điện áp do quá trình đóng ngắt tải xung của servo gây ra, tránh làm gián đoạn đường cắt.
Chất lượng của đường cắt laser và tuổi thọ của thấu kính, gương phản xạ hoặc mỏ cắt phụ thuộc trực tiếp vào độ phẳng của điện áp đầu ra:
Độ ổn định đầu ra chính xác cao: Điện áp đầu ra của ổn áp 3 pha cấp cho máy laser phải luôn duy trì ổn định ở mức chuẩn tuyệt đối (380V với sai số từ 1 đến 2 phần trăm). Sai số điện áp quá lớn sẽ làm thay đổi công suất phát của nguồn laser, dẫn đến sản phẩm cắt bị lỗi hàng loạt.
Lựa chọn dải điện áp đầu vào (Input Range):
Đối với các dòng máy cắt laser và plasma CNC khổ lớn, việc mất điện đột ngột hoặc sụt áp sâu có thể làm hỏng toàn bộ tấm kim loại đắt tiền và lệch gốc tọa độ gia công. Giải pháp tối ưu toàn diện là kết hợp hệ thống ổn áp 3 pha với bộ lưu điện (UPS công nghiệp):
Phân chia nhiệm vụ: Ổn áp 3 pha chịu trách nhiệm chính trong việc ổn định nguồn điện công suất lớn cấp cho toàn bộ hệ thống (nguồn laser, chiller, servo, quạt hút).
Bảo vệ phần điều khiển: Bộ UPS (thường là loại online công suất từ 3kVA đến 10kVA) được đấu nối riêng để cấp nguồn sạch liên tục cho tủ điều khiển CNC, màn hình HMI và máy tính công nghiệp. Khi xảy ra sự cố mất điện lưới hoàn toàn, ổn áp ngừng hoạt động nhưng UPS giữ cho hệ thống điều khiển tiếp tục duy trì nguồn điện trong vài phút, đủ để kỹ thuật viên lưu lại tọa độ, đưa mỏ cắt về vị trí an toàn (Home) và ghi nhớ trạng thái file cắt, tránh lãng phí phôi vật liệu.
Trước khi quyết định mua sắm và lắp đặt hệ thống ổn áp 3 pha cho máy cắt laser hoặc plasma CNC, kỹ sư cơ điện cần kiểm tra kỹ lưỡng các thông số trong bảng kiểm tra sau:
| Hạng mục khảo sát kỹ thuật | Nội dung thông số yêu cầu chi tiết | Ghi chú thực tế tại xưởng của bạn |
| 1. Tổng công suất nguồn Laser/Plasma | Công suất tiêu thụ điện thực tế (kW) của nguồn phát | Ví dụ: Nguồn Fiber Laser 15kW (tiêu thụ ~25-30kW) |
| 2. Công suất thiết bị phụ trợ | Tổng kW của Chiller làm mát, quạt hút bụi và máy nén khí phụ trợ | Ví dụ: Chiller 7.5kW + Quạt hút 5.5kW |
| 3. Biên độ điện áp lưới thực tế | Đo đạc điện áp pha và dây tại tủ điện cấp nguồn bằng đồng hồ chuyên dụng | Ví dụ: Giờ cao điểm sụt còn 320V – 390V |
| 4. Dải điện áp ổn áp cần chọn | Xác định dùng dải tiêu chuẩn (260V) hay dải siêu rộng (160V) | Ví dụ: Chọn dải 160V – 430V do cuối nguồn điện yếu |
| 5. Phương án bảo vệ điều khiển | Khảo sát nhu cầu tích hợp UPS riêng cho tủ máy tính CNC và màn hình HMI | Ví dụ: Lắp thêm UPS Online 3kVA cho tủ điều khiển |
| 6. Môi trường đặt ổn áp | Nhiệt độ, độ ẩm phòng máy và mức độ bụi kim loại trong xưởng gia công | Ví dụ: Xưởng cơ khí có nhiều bụi sắt, cần phòng máy thoáng |
Để được tư vấn, hỗ trợ và đặt hàng quý khách hàng vui lòng liên hệ địa chỉ dưới đây:

Với định hướng xây dựng nội dung chính xác, dễ hiểu và hữu ích, Mạnh thường xuyên nghiên cứu thông số sản phẩm, tài liệu kỹ thuật và nhu cầu thực tế của người sử dụng để cung cấp những thông tin có giá trị, giúp khách hàng dễ dàng lựa chọn sản phẩm và giải pháp phù hợp.
 Các Công Đoạn Bảo Trì Ổn Áp 3 Pha


 Ổn áp 3 pha chạy 24/7: Cách chọn dự phòng công suất và làm mát
 Ổn Áp 3 Pha Cho Trang Trại Chăn Nuôi: Loại Nào Phù Hợp?
 Ổn áp 3 pha cho trạm bơm, nhà máy nước: Chọn công suất theo motor
 Ổn áp 3 pha cho hệ thống HVAC, chiller: Cách tính tải máy nén và quạt
 Từ ampe sang kVA 3 pha: Cách chọn ổn áp theo dòng tải thực tế
