

Cửa
hàng
Hotline 0949.904.988 / 0974.642.249 (Call/SMS/Zalo)
CÔNG TY CỔ PHẦN LITANDA VIỆT NAM
Cấu trúc điện năng tiêu thụ của một máy ép nhựa công nghiệp (từ trung bình đến lớn) được phân chia thành ba nhóm phụ tải chính, mỗi nhóm mang đặc tính lý hóa và điện từ hoàn toàn khác nhau:
Nhóm motor truyền động (Motor Load): Bao gồm động cơ chính kéo bơm thủy lực (đối với máy bơm dầu truyền thống) hoặc động cơ servo công suất cao (đối với máy ép nhựa servo tiết kiệm điện). Nhóm này chịu trách nhiệm tạo áp suất lực kẹp khuôn, đẩy trục vít phun nhựa và dẫn động các cơ cấu cơ khí chuyển động.
Nhóm gia nhiệt nòng cảo (Heater Bands / Thermal Load): Gồm các vòng gia nhiệt điện trở ôm dọc theo thân xilanh (nòng cảo) và khuôn ép. Nhiệm vụ của nhóm này là nung chảy các hạt nhựa kỹ thuật (như ABS, PP, PC, PA) đến nhiệt độ chính xác theo công thức pha chế.
Nhóm điều khiển và tự động hóa (Control & Logic System): Bao gồm tủ điện PLC, màn hình giao diện HMI, các bộ điều khiển nhiệt độ PID, van tỉ lệ thủy lực (proportional valves) và cảm biến vị trí. Nhóm này tuy chiếm công suất nhỏ nhưng đóng vai trò “bộ não” điều phối toàn bộ chu trình ép.

Sự khác biệt cốt lõi giữa hai nhóm tải lớn nhất nằm ở bản chất điện từ và phương thức tiêu thụ năng lượng, đòi hỏi kỹ sư điện phải xử lý khéo léo khi cấp nguồn từ ổn áp:
Đặc tính của motor bơm: Là phụ tải cảm kháng (Inductive Load). Khi khởi động hoặc khi máy chuyển sang chu trình ép áp suất cao, dòng điện vọt lên rất lớn (dòng khởi động gấp 2 đến 3 lần định mức). Khi ép xong, motor giảm tải hoặc chuyển về trạng thái chờ, tạo ra sự dao động dòng điện liên tục theo từng chu kỳ sản xuất (vài chục giây đến vài phút mỗi mẻ).
Đặc tính của bộ gia nhiệt: Là phụ tải thuần trở (Resistive Load). Các vòng nhiệt tiêu thụ một lượng công suất điện cố định và rất lớn trong suốt quá trình làm việc. Khi đạt đến nhiệt độ cài đặt, hệ thống rơ-le bán dẫn (SSR) hoặc khởi động từ sẽ đóng ngắt xung nhịp để duy trì nhiệt. Tuy nhiên, phụ tải nhiệt cực kỳ nhạy cảm với sự sụt giảm điện áp đầu vào: nếu điện áp lưới sụt 10%, công suất nhiệt sụt giảm tới gần 20%, khiến nhựa không đủ độ chảy dẻo, gây tắc nòng cảo hoặc làm sản phẩm bị bọt khí, biến dạng.
Để xác định dung lượng kVA chính xác cho ổn áp máy ép nhựa, không thể lấy tổng công suất cộng dồn đơn giản, mà phải tính toán dựa trên trạng thái hoạt động song song theo từng pha thời gian trong một chu trình ép khép kín:
Giai đoạn gia nhiệt và ổn định: Hệ thống vòng gia nhiệt hoạt động với công suất tối đa để giữ nhiệt độ nòng cảo, trong khi động cơ motor chạy không tải, đảo chiều nhẹ hoặc chờ lệnh chu trình mới.
Giai đoạn kẹp khuôn và phun nhựa: Động cơ bơm thủy lực hoặc servo motor vọt lên công suất cực đại để tạo áp suất ép hàng trăm tấn và đẩy trục vít phun nhựa, trong khi hệ thống gia nhiệt vẫn đồng thời duy trì nhiệt độ nòng cảo ổn định không ngắt quãng.
Công thức tổng hợp chuẩn kỹ thuật: Tổng công suất biểu kiến kVA yêu cầu được tính bằng tổng công suất gia nhiệt quy đổi, cộng với công suất motor ở chế độ làm việc nặng nhất đã quy đổi qua hệ số công suất và hiệu suất động cơ, sau đó nhân thêm hệ số đồng thời thường dao động từ 0.85 đến 0.95 trong nhà xưởng ép nhựa liên tục.
Đặc thù chu trình ép nhựa diễn ra liên tục, lặp đi lặp lại hàng nghìn lần mỗi ngày tạo ra các xung tải động lực mạnh mẽ:
Sức ì cơ học và thủy lực: Tại thời điểm đóng khuôn và bơm áp suất phun nhựa, bơm thủy lực phải chịu lực cản kháng lớn từ lòng khuôn, khiến dòng điện tăng vọt tức thời.
Biên độ an toàn kVA: Nếu dung lượng ổn áp chọn quá sát với tổng công suất, các xung dòng lặp lại liên tục sẽ khiến ổn áp bị quá tải xung, dẫn đến sụt áp đầu ra, làm chập chờn bo mạch PLC hoặc nhảy aptomat bảo vệ. Do đó, hệ số dự phòng công suất cho máy ép nhựa bắt buộc phải nhân thêm từ 1.5 đến 2.0 lần đối với phần động cơ motor.
Tần suất chu kỳ vận hành: Đối với các dòng máy ép chạy tốc độ cao với chu kỳ ngắn, việc trang bị biên độ dự phòng rộng giúp thiết bị ổn áp hấp thụ tốt các cú sốc dòng lặp lại liên tục, đảm bảo độ bền bỉ và ổn định cho toàn bộ dây chuyền vận hành dài hạn.
Chất lượng điện năng tại các khu vực tập trung xưởng sản xuất nhựa, xưởng cơ sở tái chế thường xuyên chịu ảnh hưởng nặng nề:
Tác động kép của sụt áp: Khi lưới điện sụt sâu vào giờ cao điểm, không chỉ motor thiếu áp lực quay mà quan trọng hơn là hệ thống gia nhiệt không đủ nhiệt lượng, làm sai lệch nghiêm trọng thông số kỹ thuật ép nhựa, dẫn đến sản phẩm bị hụt chân, gãy bát nhựa, ba via hoặc giòn gãy.
Lựa chọn dải điện áp đầu vào (Input Range):
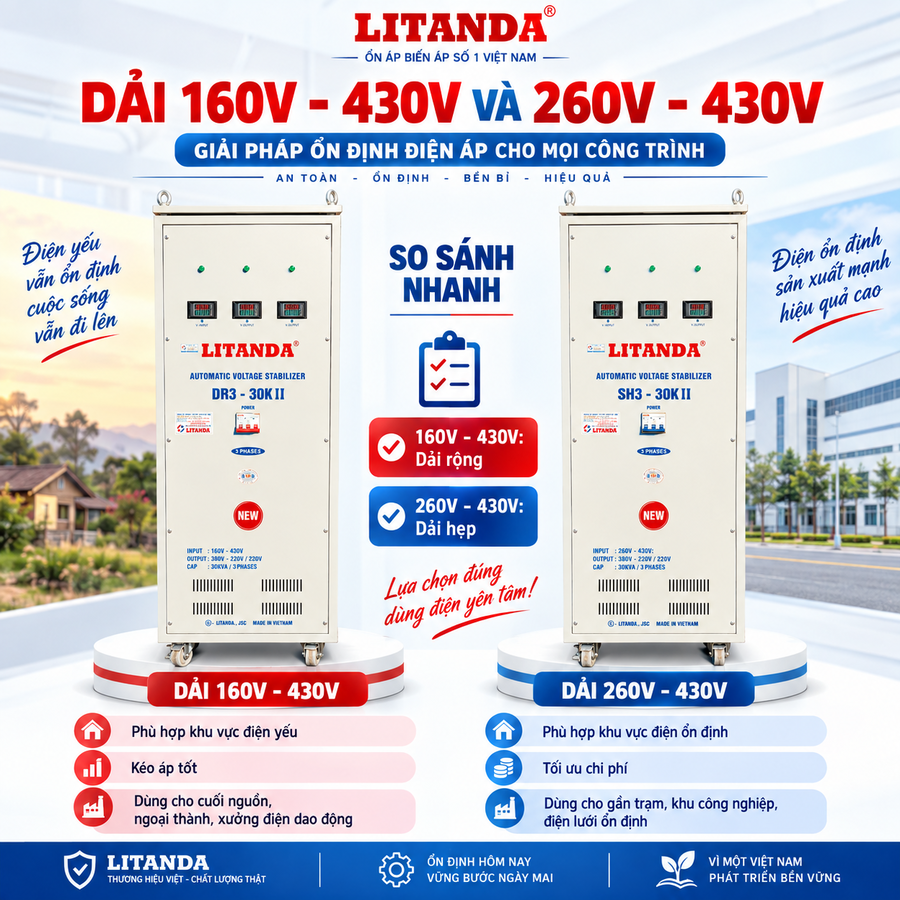
Việc phân bổ mô hình lắp đặt ổn áp phụ thuộc vào quy mô đầu tư, số lượng thiết bị và đặc thù bố trí mặt bằng của nhà xưởng. Đối với ngành sản xuất nhựa, bài toán lựa chọn giữa phương án lắp đặt tập trung hay phân tán có ảnh hưởng trực tiếp đến chất lượng sản phẩm và độ bền của dây chuyền:
Để nhận được báo giá và phương án thiết kế ổn áp chính xác nhất từ nhà cung cấp, kỹ sư hoặc chủ xưởng cần chuẩn bị đầy đủ các thông tin kỹ thuật trong bảng checklist sau:
| Hạng mục khảo sát kỹ thuật | Nội dung thông số yêu cầu | Ghi chú thực tế tại xưởng của bạn |
| 1. Công suất Motor chính | Công suất kW hoặc HP của motor bơm / servo | Ví dụ: Motor servo 22kW |
| 2. Tổng công suất gia nhiệt | Tổng kW của toàn bộ các vòng nhiệt nòng cảo và khuôn | Ví dụ: Tổng gia nhiệt 18kW |
| 3. Lực kẹp và đời máy | Tấn ép (Clamping Force) và năm sản xuất của máy | Ví dụ: Máy ép nhựa 250 tấn |
| 4. Điện áp lưới thực tế | Biên độ dao động điện áp pha và dây tại tủ điện | Ví dụ: Dao động từ 310V đến 410V |
| 5. Môi trường nhà xưởng | Nhiệt độ phòng máy, độ ẩm, bụi nhựa hoặc hơi dầu | Ví dụ: Xưởng ép nhựa kín, có điều hòa |
| 6. Phương án lắp đặt | Dùng ổn áp độc lập cho từng máy hay ổn áp tổng xưởng | Ví dụ: Lắp riêng cho 1 máy 250 tấn |
Để được tư vấn, hỗ trợ và đặt hàng quý khách hàng vui lòng liên hệ địa chỉ dưới đây:

Với định hướng xây dựng nội dung chính xác, dễ hiểu và hữu ích, Mạnh thường xuyên nghiên cứu thông số sản phẩm, tài liệu kỹ thuật và nhu cầu thực tế của người sử dụng để cung cấp những thông tin có giá trị, giúp khách hàng dễ dàng lựa chọn sản phẩm và giải pháp phù hợp.
 Các Công Đoạn Bảo Trì Ổn Áp 3 Pha


 Ổn áp 3 pha chạy 24/7: Cách chọn dự phòng công suất và làm mát
 Ổn Áp 3 Pha Cho Trang Trại Chăn Nuôi: Loại Nào Phù Hợp?
 Ổn áp 3 pha cho trạm bơm, nhà máy nước: Chọn công suất theo motor
 Ổn áp 3 pha cho hệ thống HVAC, chiller: Cách tính tải máy nén và quạt
 Từ ampe sang kVA 3 pha: Cách chọn ổn áp theo dòng tải thực tế
